

Цена |
По запросу |
|
Длина точения, мм |
270 |
|
Диаметр сверления/резьбы в главном шпинделе, мм |
12/M10 |
|
Диаметр противошпинделя, мм |
26 |
|
Диаметр сверления/резьбы в противошпинделе, мм |
10/M8 |
|
Диаметр радиального сверления/резьбы, мм |
10/M8 |
|
Частота вращения главного шпинделя, об/мин |
8000 |
|
Частота вращения противошпинделя, об/мин |
8000 |
|
Частота вращения приводного инструмента, об/мин |
6000 |
|
Количество инструментальных позиций, шт |
25 (29) |
|
Количество позиций для обработки в главном шпинделе, шт |
7 |
|
Количество позиций приводного инструмента, шт |
8 шт (из них 4 модульных поз.) |
|
Количество позиций осевого инструмента для главного шпинделя, шт |
4 |
|
Размер инструмента в резцедержателе |
16x16x120 |
|
Позиционирование поворота оси С1 главного шпинделя, град |
0.001 |
|
Позиционирование поворота оси С2 противошпинделя, град |
0.001 |
|
Мощность двигателя главного шпинделя, кВт |
3.7/7.5 |
|
Мощность двигателя противошпинделя, кВт |
1.5/2.2 |
|
Мощность двигателя приводного инструмента, кВт |
1 |
|
Мощность двигателя помпы СОЖ, кВт |
0.9 |
|
Мощность двигателя системы смазки, кВт |
0.04 |
|
Контроллер |
Fanuc 0i-TF Plus |
|
Дискретность данных, мм |
0.001 |
|
Монитор (стойка) |
10,4” Color LCD |
|
Объем бака гидростанции, л |
250 |
|
Высота центров, мм |
1000 |
|
Количество позиций осевого инструмента для одновременной обработки в противошпинделе, шт |
4 шт (2 прив. + 2 фикс.) |
|
Количество позиций торцевого приводного инструмента для главного шпинделя, шт |
2 шт (опция 2 прив.) |
|
Перемещения по осям X/Y/Z, м/мин |
32 |
|
Диаметр дисковой фрезы, мм |
40 |
|
Мощность двигателя по осям, кВт |
1 |
|
Диаметр прутка, мм |
26 |
|
Количество управляемых осей, шт |
8 |
|
Длина, мм |
2330 |
|
Ширина, мм |
1350 |
|
Высота, мм |
1800 |
|
Вес, кг |
3600 |
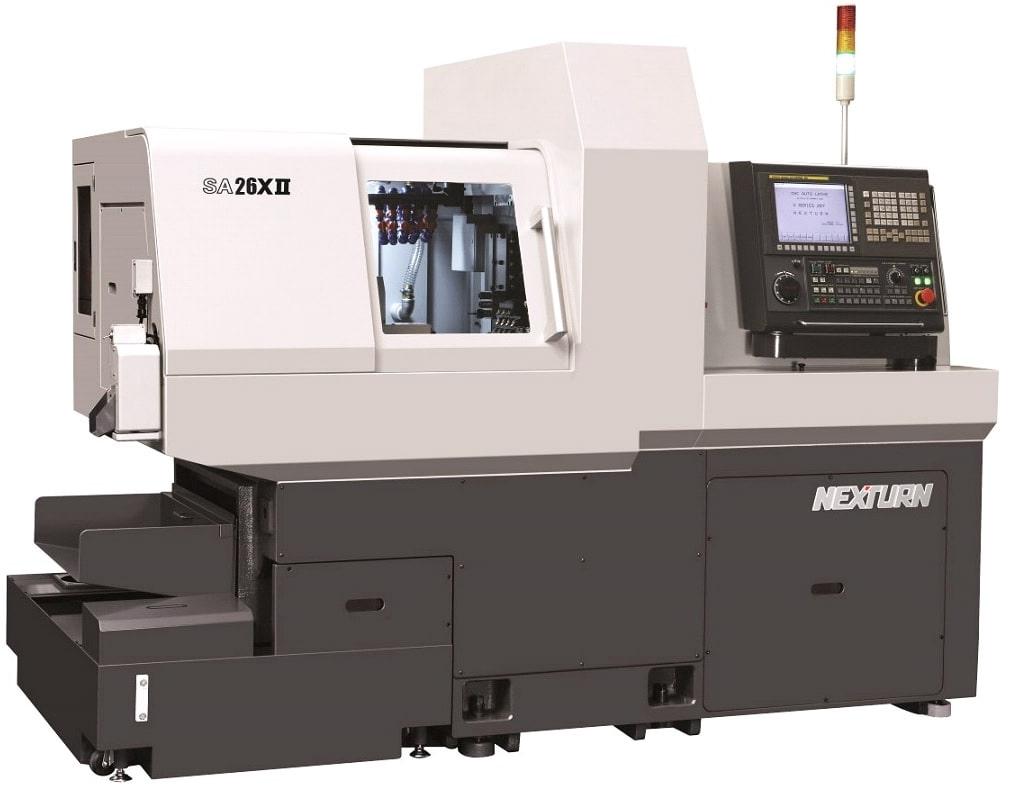
Токарные станки NEXTURN серии SA XII представляют собой многофункциональные и высокопроизводительные центры, предназначенные для работы с прутковыми заготовками. Станки являются наиболее производительными в своей линейке. В модельный ряд входит 5 модификаций автоматов продольного точения. Главное отличие станков SAXII между собой заключается в максимальном диаметре обрабатываемой заготовки:
- Nexturn SA20XII – максимальный диаметр обрабатываемого прутка 20 мм,
- Nexturn SA26XII – максимальный диаметр обрабатываемого прутка 26 мм,
- Nexturn SA32XII – максимальный диаметр обрабатываемого прутка 32 мм,
- Nexturn SA45XII – максимальный диаметр обрабатываемого прутка 45 мм,
- Nexturn SA51XII – максимальный диаметр обрабатываемого прутка 51 мм.
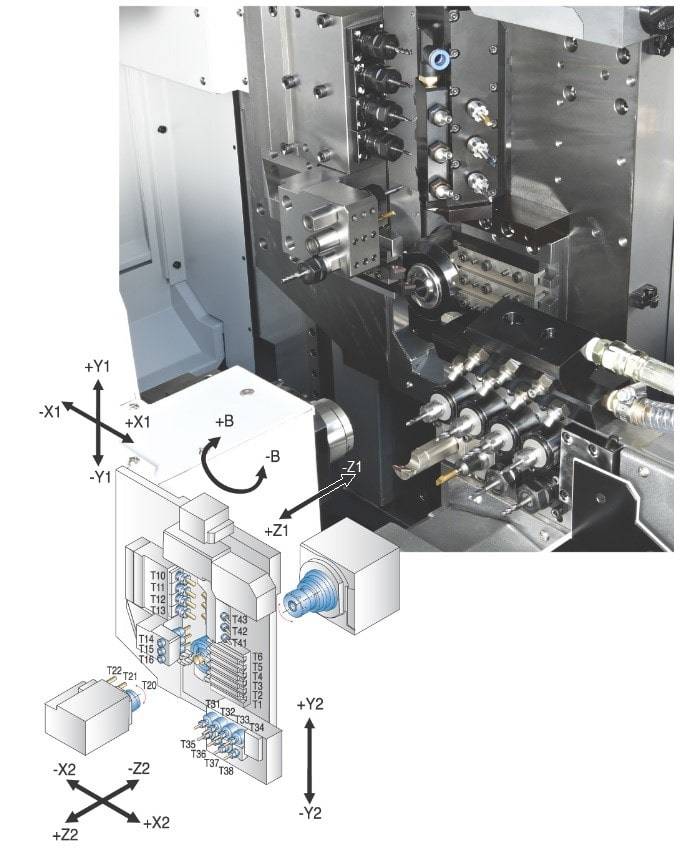
Автоматы продольного точения SA XII оснащены приводными инструментами и противошпинделем. В сочетании с добавочными осями (X2, Z2) это дает возможность одновременно обрабатывать детали сразу в двух шпинделях. Кроме того, в комплект поставки NEXTURN серии SA XII входит еще одна ось Y2, что существенно расширяет возможности работы с заготовками с противошпинделем. Пользователям доступно до 29 позиций при работе с инструментами.
Станки продольного точения предназначены для обработки заготовок из разных материалов. Это могут быть как распространенные сплавы, так и стали с затрудненной обработкой. Есть возможность работать с массовой продукций и мелкосерийной.
Основные характеристики моделей серии SA XII
- Станины монолитного типа из запатентованного чугунного сплава Meehanite повышенной прочности. Металл существенно повышает общую жесткость всей конструкции.
- В станине увеличенное количество ребер жесткости, что повышает устойчивость конструкции, в том числе к вибрациям при повышенных динамических нагрузках.
- Линейные направляющие японского производства обеспечивают высокую точность обработки.
- С целью повышения точности позиционирования установлена шарико-винтовая передача (сделана в Японии) и датчики позиционирования (Германия).
Размещать станки NEXTURN на рабочем пространстве необходимо строго по схеме. Соблюдение инструкции по эксплуатации обязательно.
Варианты расположения инструмента на токарных автоматах продольного точения Nexturn серии SA XII
|

|
| Схема инструмента для Nexturn SA20XII с осью B | Схема инструмента Nexturn SA32XII |
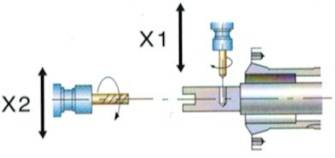
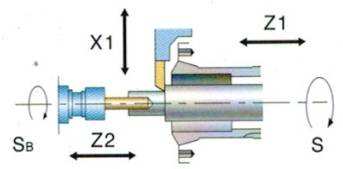
Примеры обработки на автоматах продольного точения NEXTURN серии SA XII
|
Одновременная обработка заготовки приводными инструментами по нескольким осям в одном шпинделе |
|
Одновременная обработка заготовки инструментами в одном шпинделе при движении по нескольким осям |
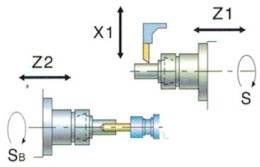
|
Одновременная обработка в двух шпинделях (точение в главном шпинделе и осевое сверление в противошпинделе) |
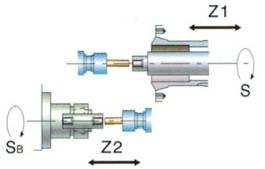
|
Одновременное нарезание резьбы в главном шпинделе и противошпинделе |
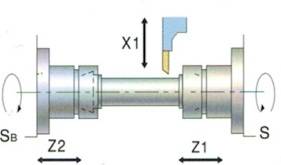
|
Обработка детали при синхронизации главного и противошпинделя |
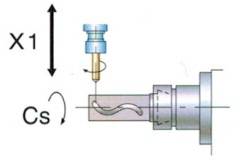
|
Обработка детали приводным инструментом при индексации главного движения главного и противошпинделя |
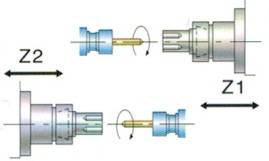
|
Одновременное внецентренное сверление в главном шпинделе и противошпинделе |
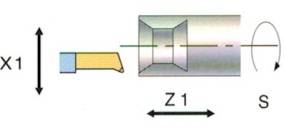
|
Внутренняя обработка при синхронизации движения по осям |
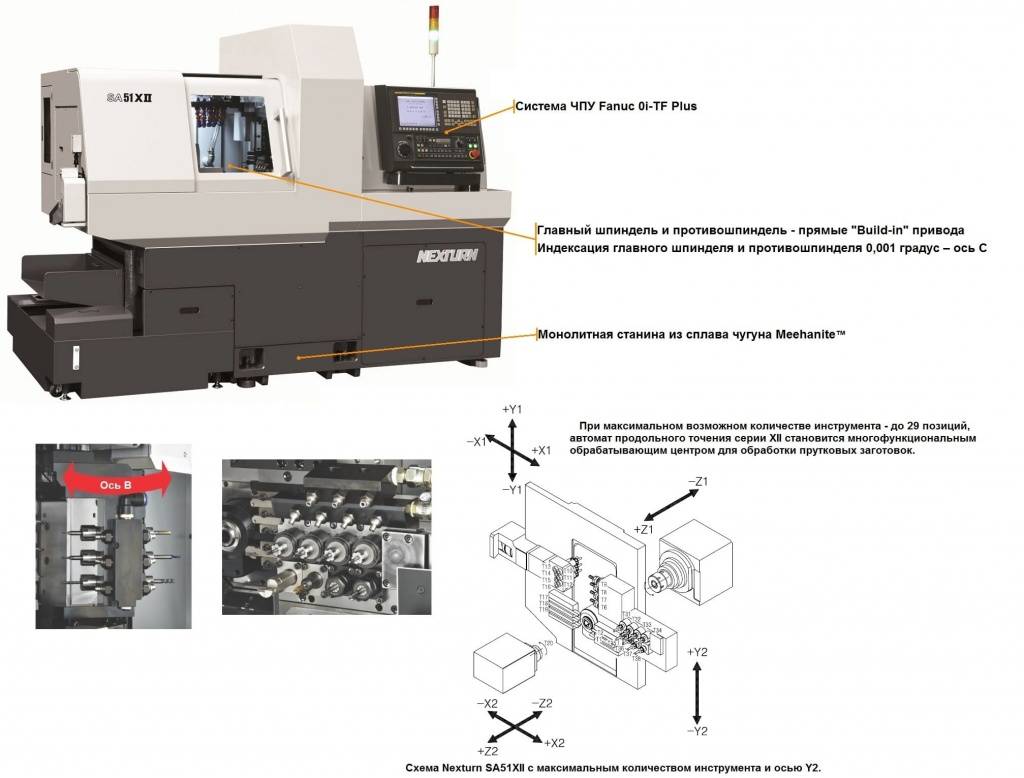
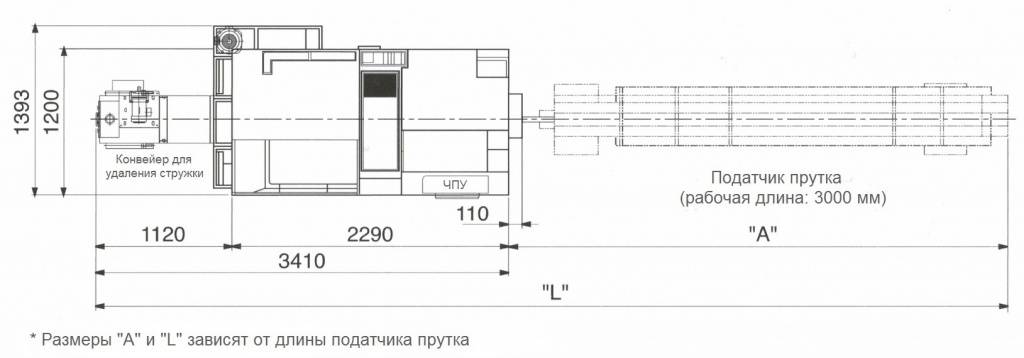
Схема размещения на площади автоматов продольного точения NEXTURN серии SA XII (мм)
Фирма производитель | Cтанки прутковые токарные автоматы продольного точения с ЧПУ |
Тут еще никто ничего не писал, стань первым!
Возможны варианты оплаты товара:
- для юридических лиц по безналичному расчету
- для физических лиц наличными в офисе
- на карту Сбербанка
- 300-500 руб. при сумме заказе до 50 000 руб.
- бесплатно при сумме заказе более 50 000 руб.
- самовывоз со склада по адресу ул. Екатеринбург, ул. Майкопская, 10
Доставка по Свердловской области и другим регионам России:
- до транспортной довозим бесплатно
- стоимость доставки зависит от выбранной ТК и габаритов груза
- доставка нашим транспортом до адреса заказчика рассчитывается индивидуально
В случае обнаружения брака товара, Вы можете обратиться к вашему менеджеру для решения вопроса. При установлении факта заводского брака, оборудование можно будет отремонтировать за счет компании, обменять на аналогичное (при его наличии) или осуществить возврат денег.
После истечения гарантийного срока по желанию клиента с ним заключается договор на пост гарантийное обслуживание.
